

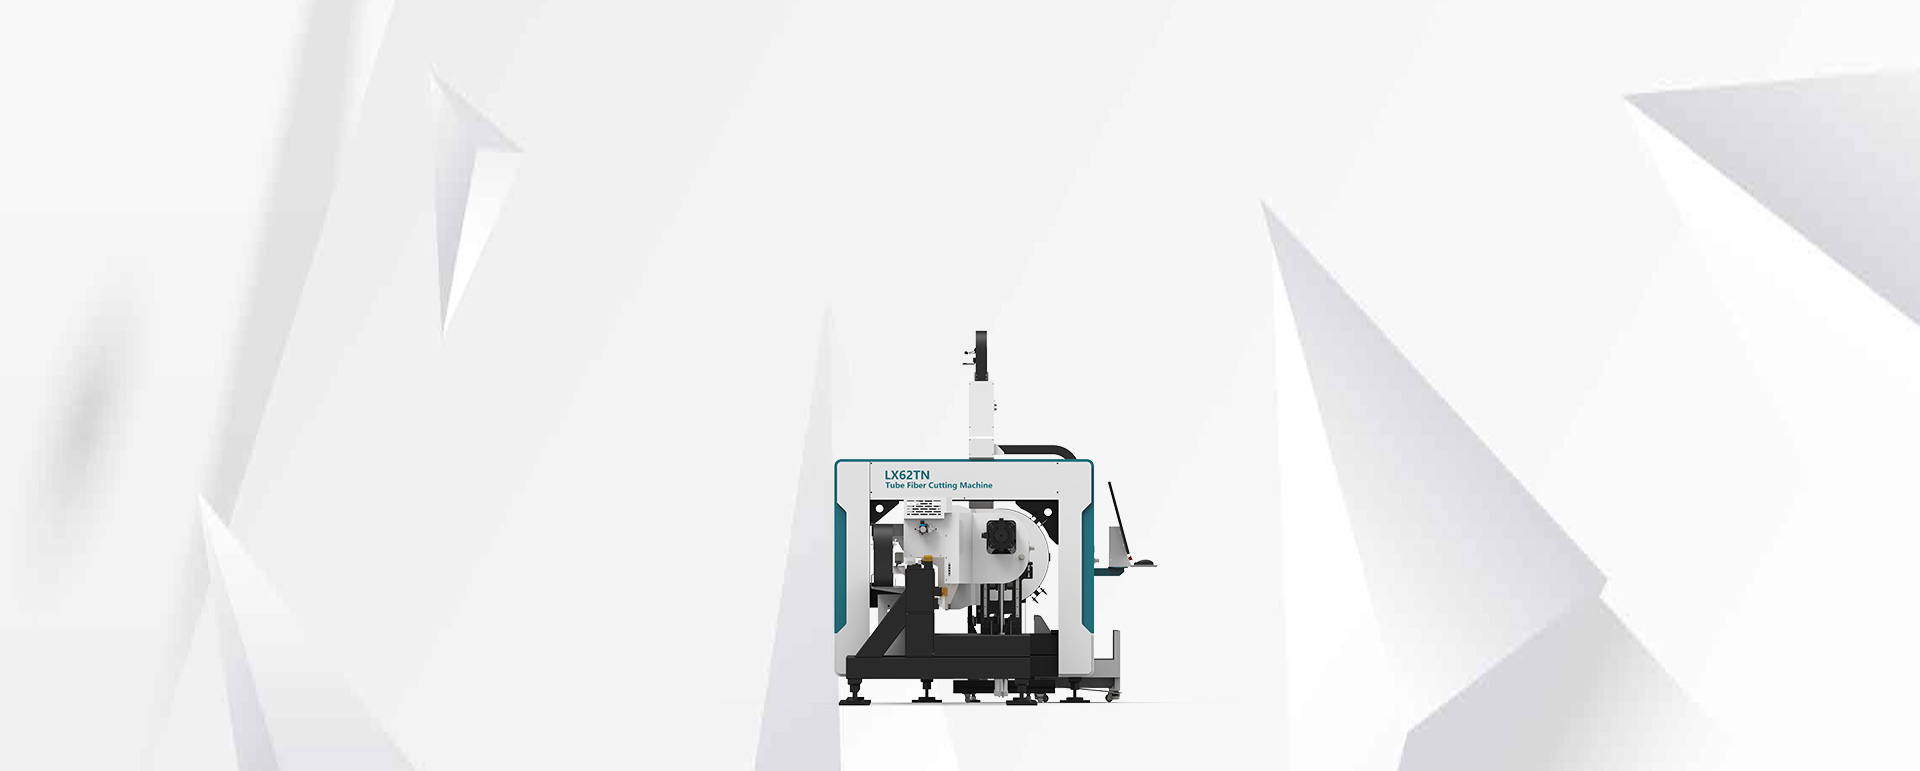
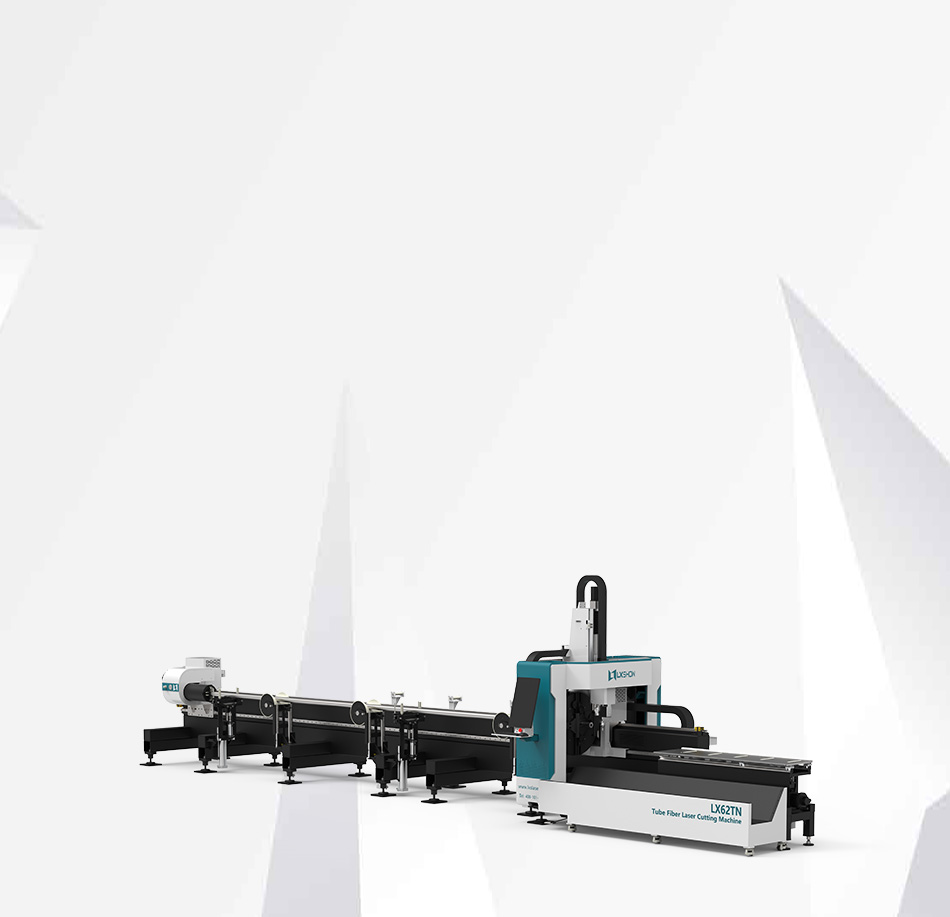
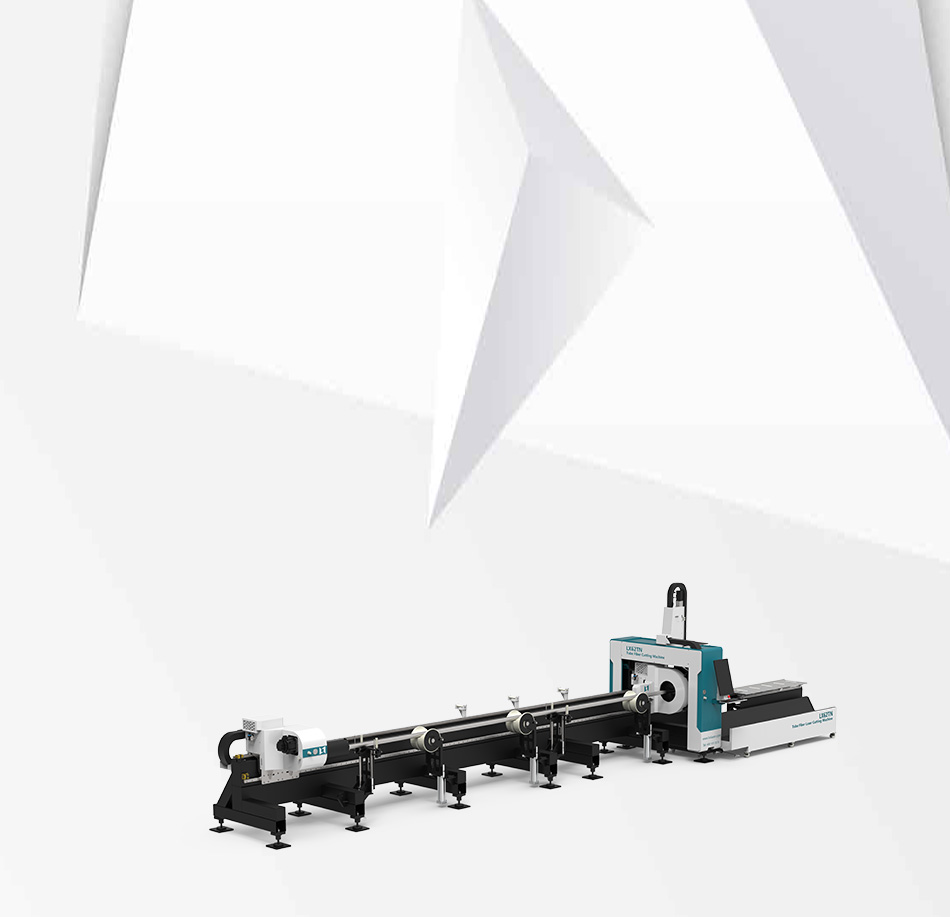
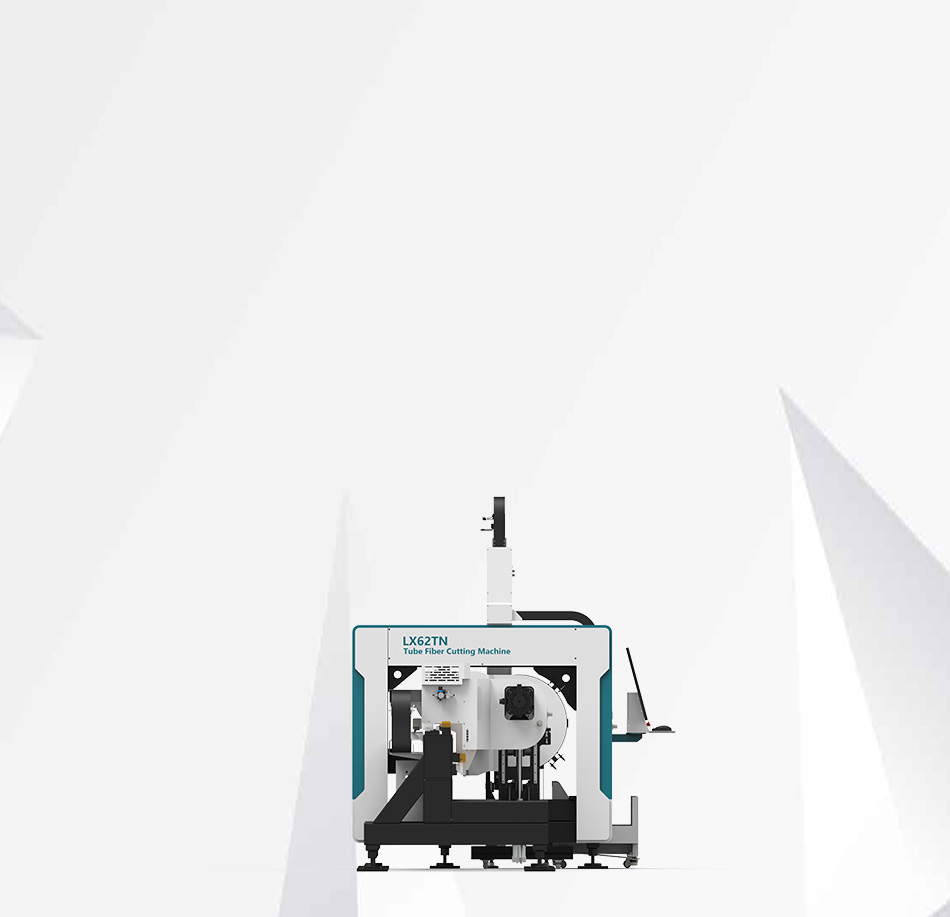
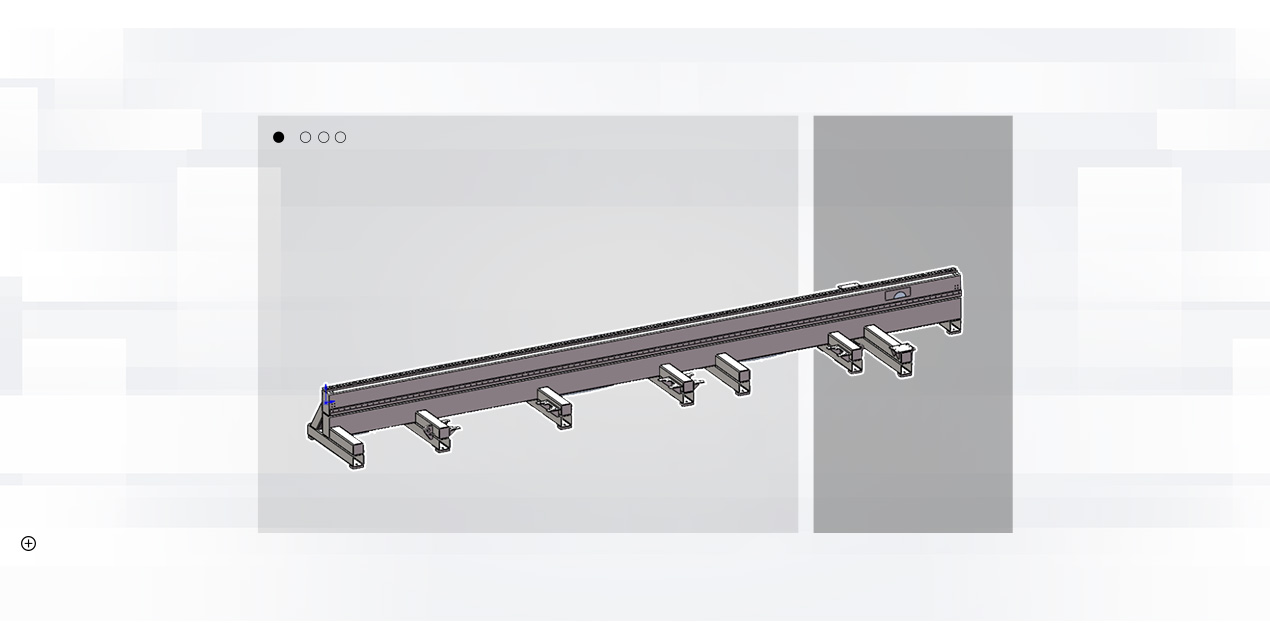
बाजूला-टांगलेली-रचना-एक-तुकडा-वेल्डेड-बेड
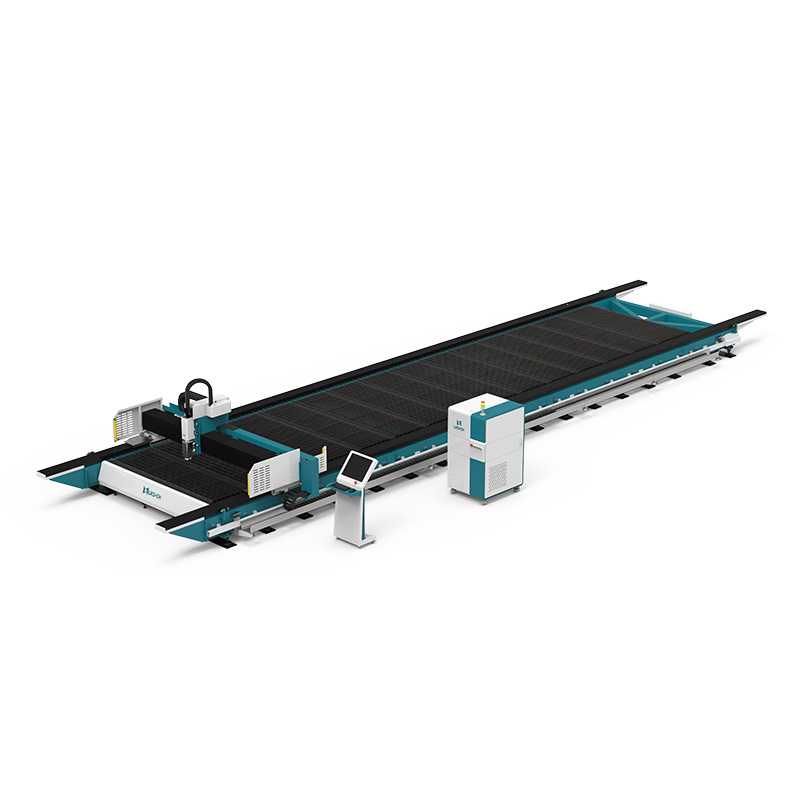
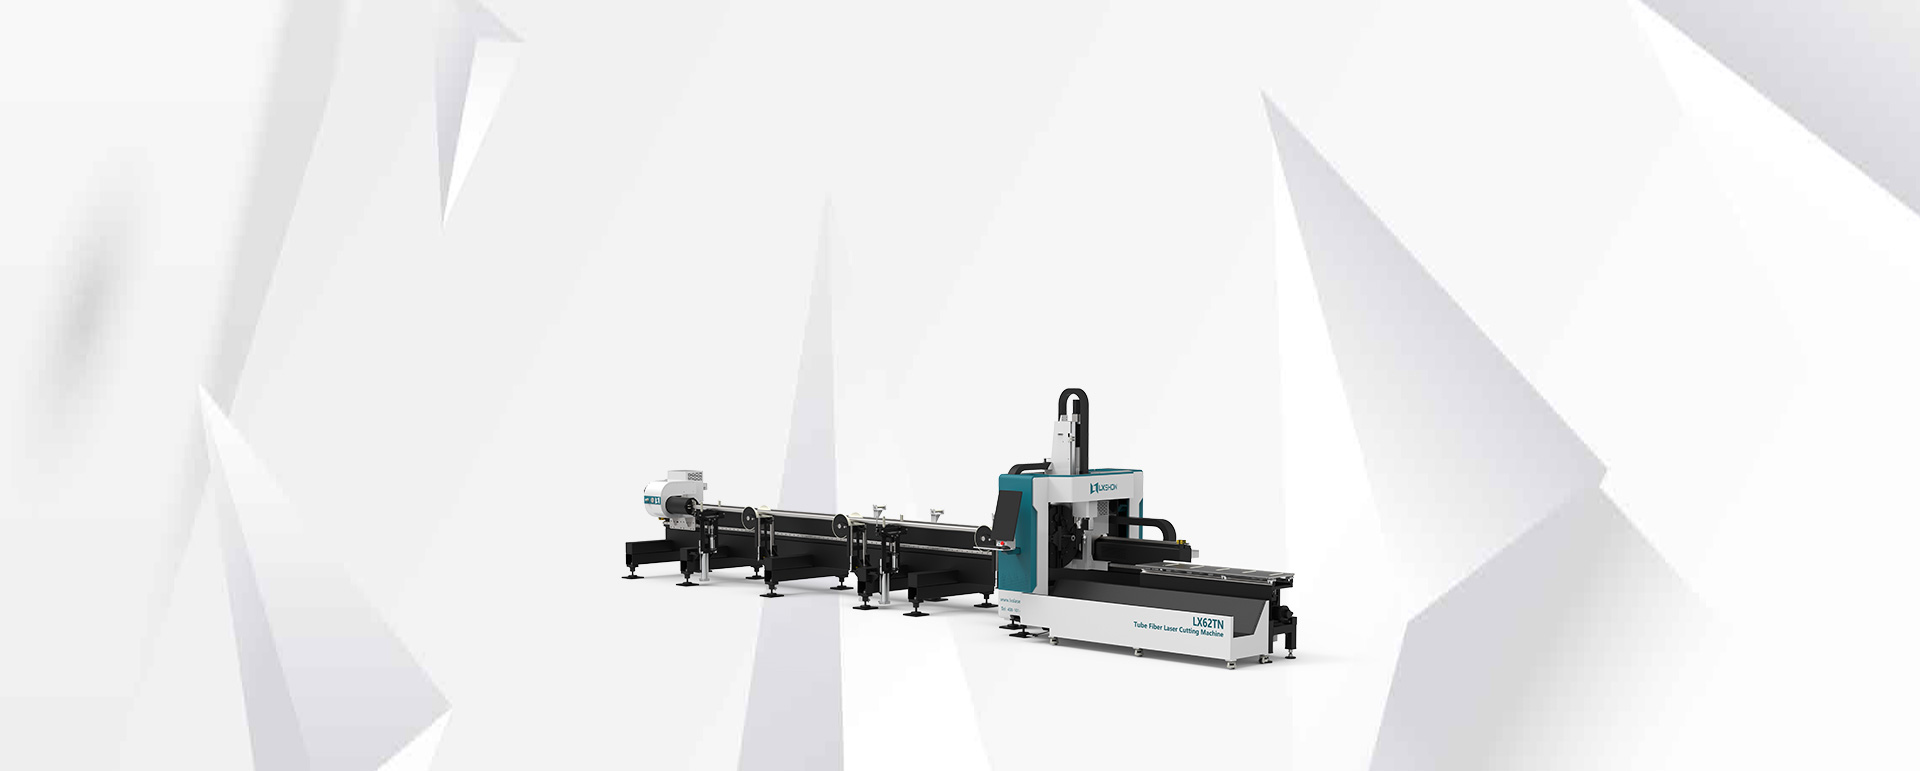
बेडमध्ये साइड-हँगिंग रचना आणि एक-पीस वेल्डेड बेडचा वापर केला आहे, ज्याला अंतर्गत ताण नाहीसा करण्यासाठी ॲनील केले जाते. रफ मशीनिंगनंतर, फिनिशिंग मशीनिंगपूर्वी व्हायब्रेशन एजिंग केले जाते, ज्यामुळे मशीन टूलची दृढता आणि स्थिरता मोठ्या प्रमाणात सुधारते आणि मशीन टूलची अचूकता सुनिश्चित होते. एसी सर्वो मोटर ड्राइव्ह न्यूमेरिकल कंट्रोल सिस्टीमद्वारे नियंत्रित केला जातो, आणि मोटर ड्राइव्हनंतर चक Y दिशेने प्रत्यागामी गती (reciprocating motion) साधतो, ज्यामुळे जलद हालचाल आणि फीडिंग गती साध्य होते. Y-अक्ष रॅक आणि लिनियर गाइड रेल दोन्ही उच्च-सुस्पष्टता उत्पादनांपासून बनवलेले आहेत, जे ट्रान्समिशनची अचूकता प्रभावीपणे सुनिश्चित करतात; स्ट्रोकच्या दोन्ही टोकांवरील लिमिट स्विचेस नियंत्रित केले जातात आणि त्याच वेळी एक हार्ड लिमिट डिव्हाइस स्थापित केले आहे, जे मशीन टूलच्या हालचालीची सुरक्षितता प्रभावीपणे सुनिश्चित करते; मशीन टूलमध्ये स्वयंचलित स्नेहन उपकरण (automatic lubricating device) बसवलेले आहे जे नियमित अंतराने बेडच्या हलणाऱ्या भागांमध्ये स्नेहन तेल टाकते, ज्यामुळे हलणारे भाग चांगल्या स्थितीत चालतात आणि गाइड रेल, गिअर्स आणि रॅकचे सेवा आयुष्य वाढू शकते.
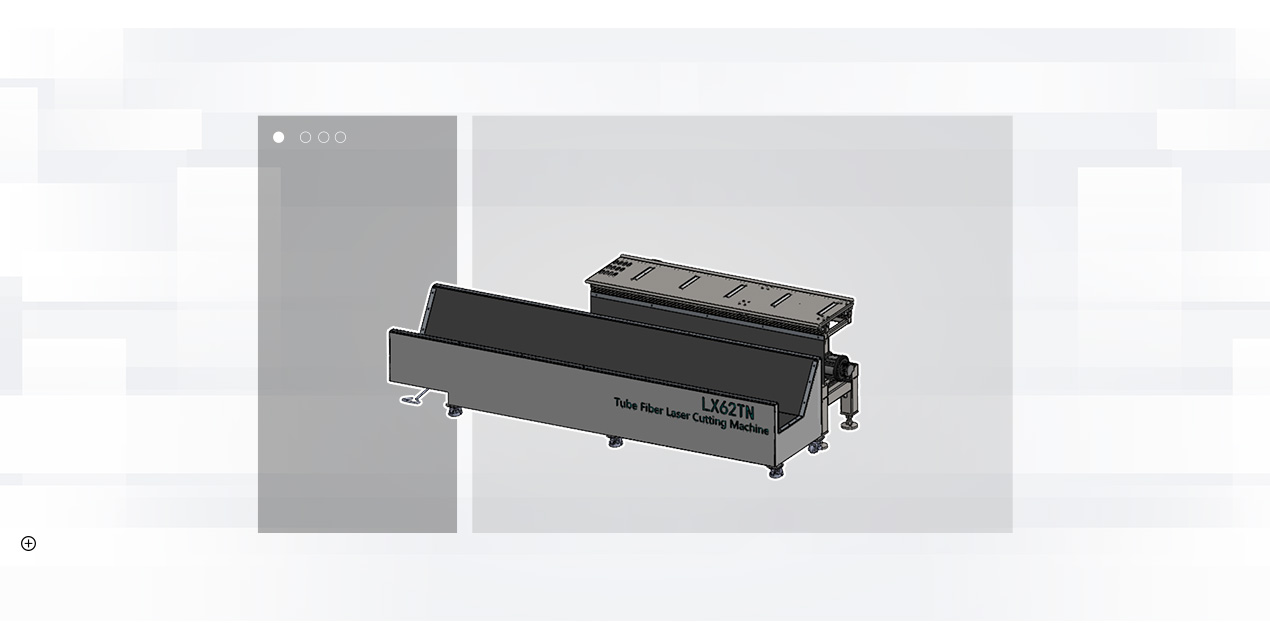
फ्रंट-फीडिंग-डिव्हाइस
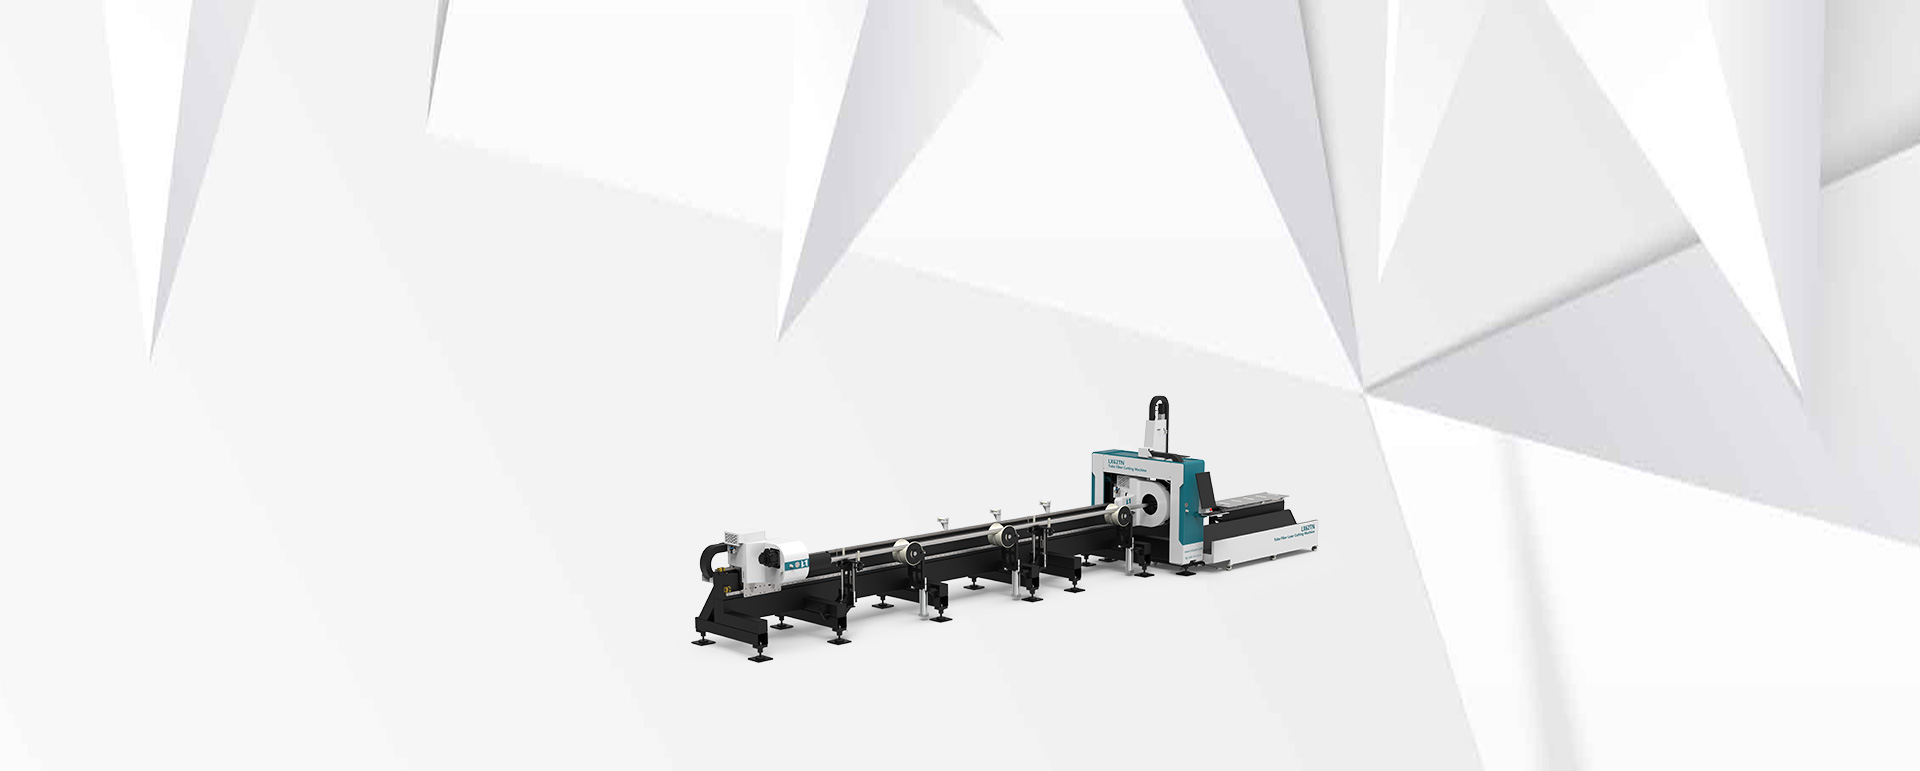
समोरच्या फीडिंग डिव्हाइसमध्ये एअर सिलेंडरद्वारे नियंत्रित एक सपोर्ट प्लेट समाविष्ट असते, जी कापलेला पाईप लांब असताना त्याला आधार देते आणि त्याला वाकण्यापासून प्रतिबंधित करते.
जेव्हा वर्कपीस कापला जात असतो, तेव्हा उंच केलेला सपोर्ट सिलेंडर पाईपला आधार देण्यासाठी सपोर्ट प्लेटला आधार देतो आणि त्याला खाली वाकण्यापासून रोखतो. जेव्हा वर्कपीस कापून पूर्ण होतो, तेव्हा सर्व उंच केलेले सपोर्ट सिलेंडर मागे घेतले जातात आणि वर्कपीस ब्लँकिंग प्लेटवर पडून साठवणुकीच्या जागेकडे सरकतो. सिलेंडरची ही क्रिया सिस्टीमद्वारे स्वयंचलितपणे नियंत्रित केली जाते.
पुढील भागाची विभागणी देखील फॉलो-अप प्रकार आणि मॅन्युअल ऍडजस्टमेंट प्रकारात केली आहे.
आधार-यंत्रणा
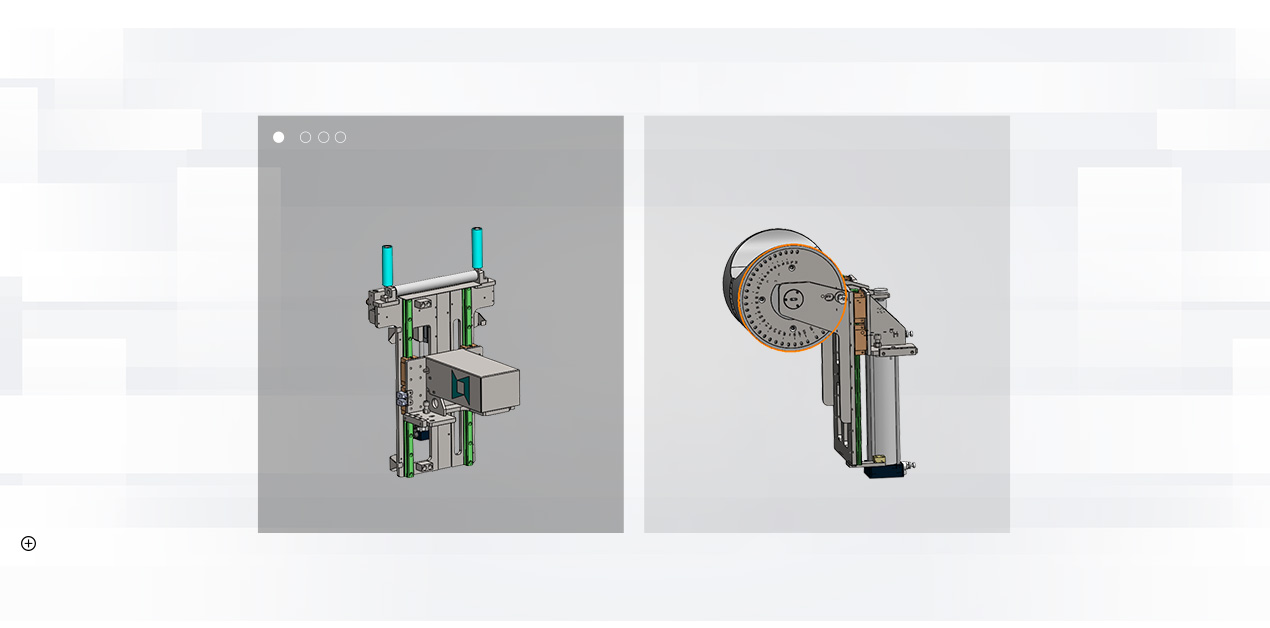
बेडवर आधार देणाऱ्या यंत्रणांचे ३ संच बसवलेले असून, ते दोन प्रकारात उपलब्ध आहेत:
१. फॉलो-अप सपोर्ट एका स्वतंत्र सर्वो मोटरद्वारे वर-खाली हलवला जातो, जो प्रामुख्याने लांब कापलेल्या पाईप्सच्या (लहान व्यासाच्या पाईप्सच्या) अत्यधिक विरूपणासाठी फॉलो-अप सपोर्ट देण्यासाठी वापरला जातो. जेव्हा मागील चक संबंधित स्थितीवर जातो, तेव्हा इजा टाळण्यासाठी सहाय्यक सपोर्ट खाली केला जाऊ शकतो.
२. बदलत्या व्यासाचा चाक आधार सिलेंडरद्वारे वर आणि खाली केला जातो, आणि वेगवेगळ्या आकारांच्या पाईप्सना आधार देण्यासाठी तो वेगवेगळ्या स्केल स्थितींमध्ये हाताने समायोजित केला जाऊ शकतो.
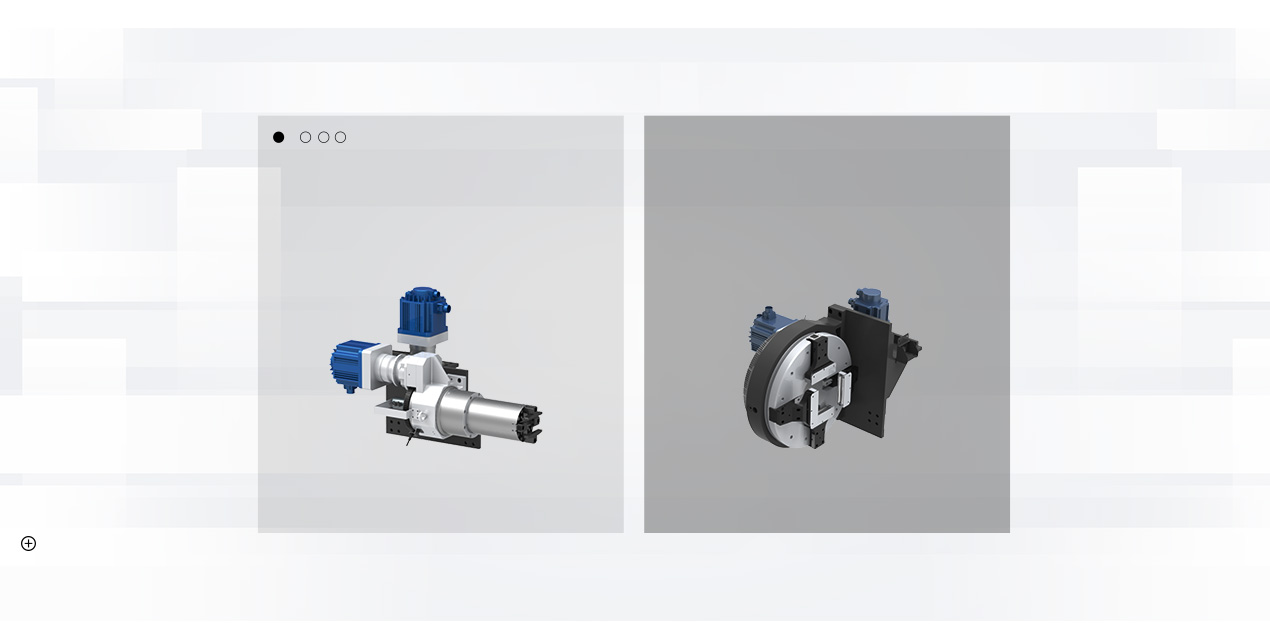
चक-पार्ट
चक पुढील आणि मागील अशा दोन न्यूमॅटिक फुल-स्ट्रोक चकांमध्ये विभागलेला आहे, जे दोन्ही Y दिशेने फिरू शकतात. मागील चक पाईपला पकडण्याचे आणि पुढे ढकलण्याचे काम करतो, तर पुढील चक बेडच्या शेवटी साहित्य पकडण्यासाठी बसवलेला असतो. समकालिक परिभ्रमण साधण्यासाठी पुढील आणि मागील चकांना अनुक्रमे सर्वो मोटर्सद्वारे चालवले जाते.
डबल चकच्या संयुक्त क्लॅम्पिंगमुळे, लहान शेपटीचे कटिंग साध्य करता येते आणि तोंडाची लहान शेपटी २०-४० मिमी पर्यंत पोहोचू शकते, तसेच लांब शेपटीच्या लहान शेपटीच्या कटिंगलाही आधार मिळतो.
टीएन सिरीज पाईप कटिंग मशीन चकची हालचाल आणि टाळण्याची पद्धत वापरते, ज्यामुळे सतत दोन चकांच्या साहाय्याने कटिंग करता येते आणि पाईप जास्त लांब व अस्थिर होत नाही, तसेच अचूकता अपुरी राहत नाही.
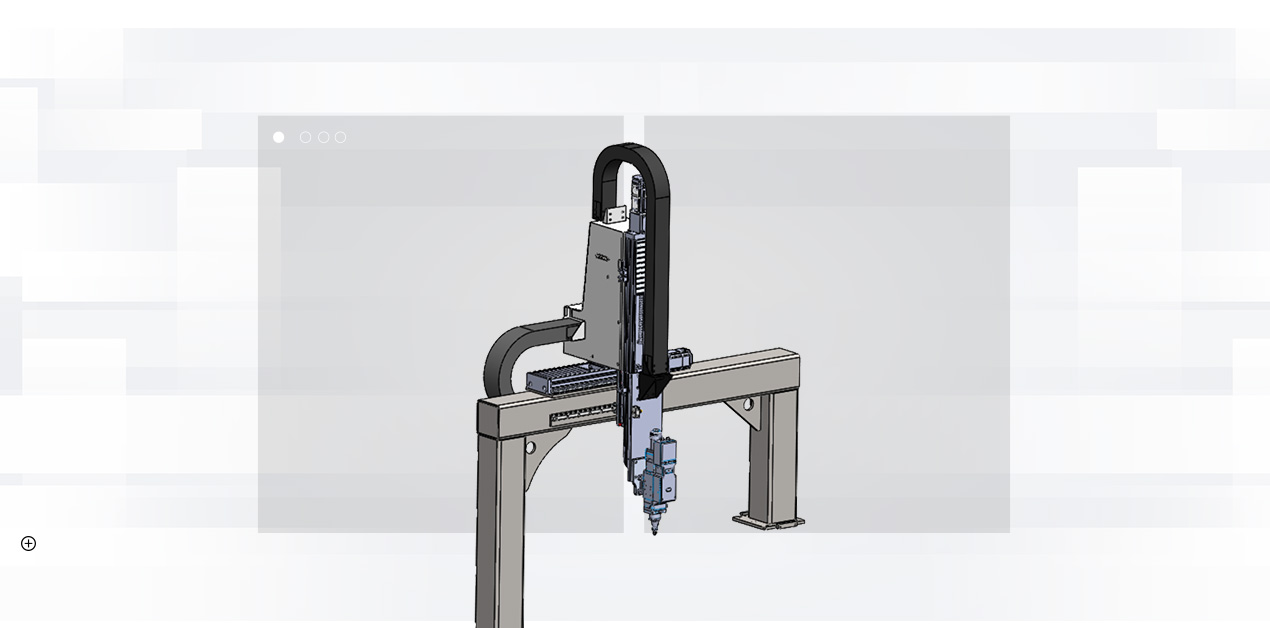
अक्ष-डिव्हाइस
एक्स-अक्ष उपकरणाच्या क्रॉसबीममध्ये गँट्री रचना वापरली जाते, जी स्क्वेअर ट्यूब आणि स्टील प्लेटच्या संयोगाने वेल्ड केलेली असते. गँट्री घटक बेडवर स्थिर केलेला असतो आणि एक्स-अक्ष सर्वो मोटरद्वारे चालवला जातो, जो रॅक आणि पिनियनला गती देऊन स्लाइड प्लेटची एक्स दिशेतील प्रत्यागामी गती साध्य करतो. हालचालीच्या प्रक्रियेत, लिमिट स्विच स्ट्रोकला नियंत्रित करून स्थिती मर्यादित करतो, ज्यामुळे प्रणालीच्या कार्याची सुरक्षितता सुनिश्चित होते.
त्याच वेळी, अंतर्गत संरचनेचे संरक्षण करण्यासाठी आणि उत्तम संरक्षण व धूळ काढण्याचे परिणाम साधण्यासाठी X/Z अक्षाला स्वतःचे ऑर्गन कव्हर आहे.
झेड-अॅक्सिस डिव्हाइस मुख्यतः लेझर हेडची वर आणि खाली हालचाल घडवून आणते.
Z-अक्ष स्वतःच्या इंटरपोलेशन हालचाली करण्यासाठी CNC अक्ष म्हणून वापरला जाऊ शकतो आणि त्याच वेळी, तो X आणि Y अक्षांशी जोडला जाऊ शकतो आणि वेगवेगळ्या परिस्थितींच्या गरजा पूर्ण करण्यासाठी फॉलो-अप नियंत्रणावर देखील स्विच केला जाऊ शकतो.
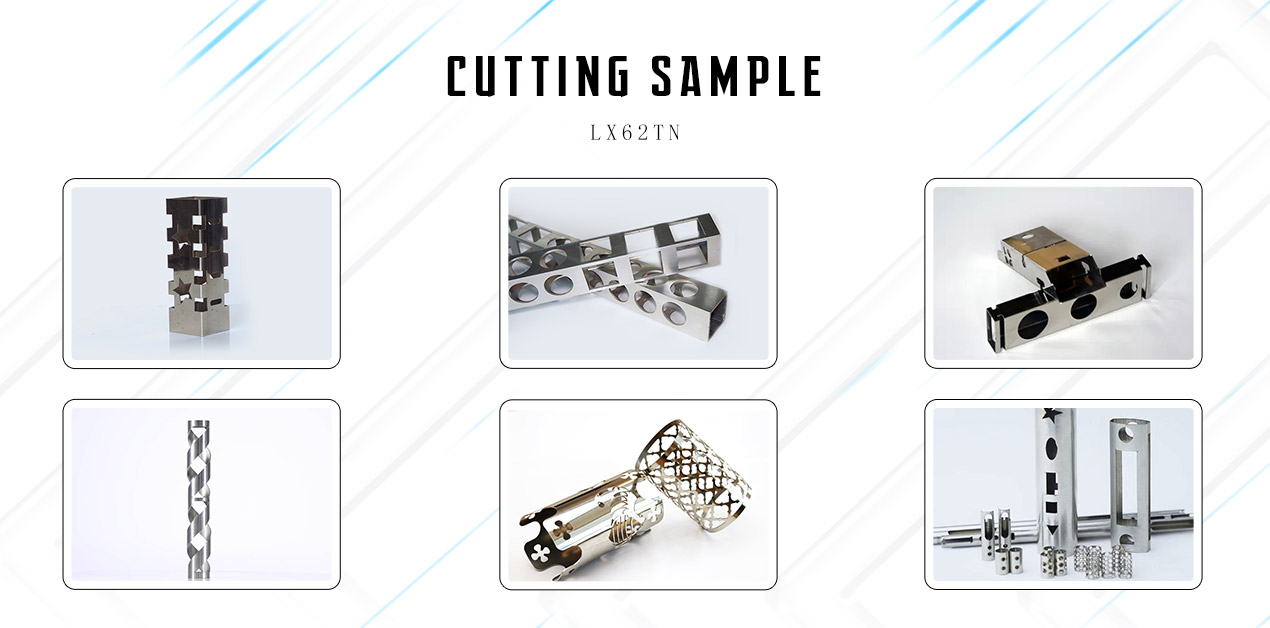
मेटल पाईप फायबर लेझर कटिंग मशीन 62TN चे फायदे
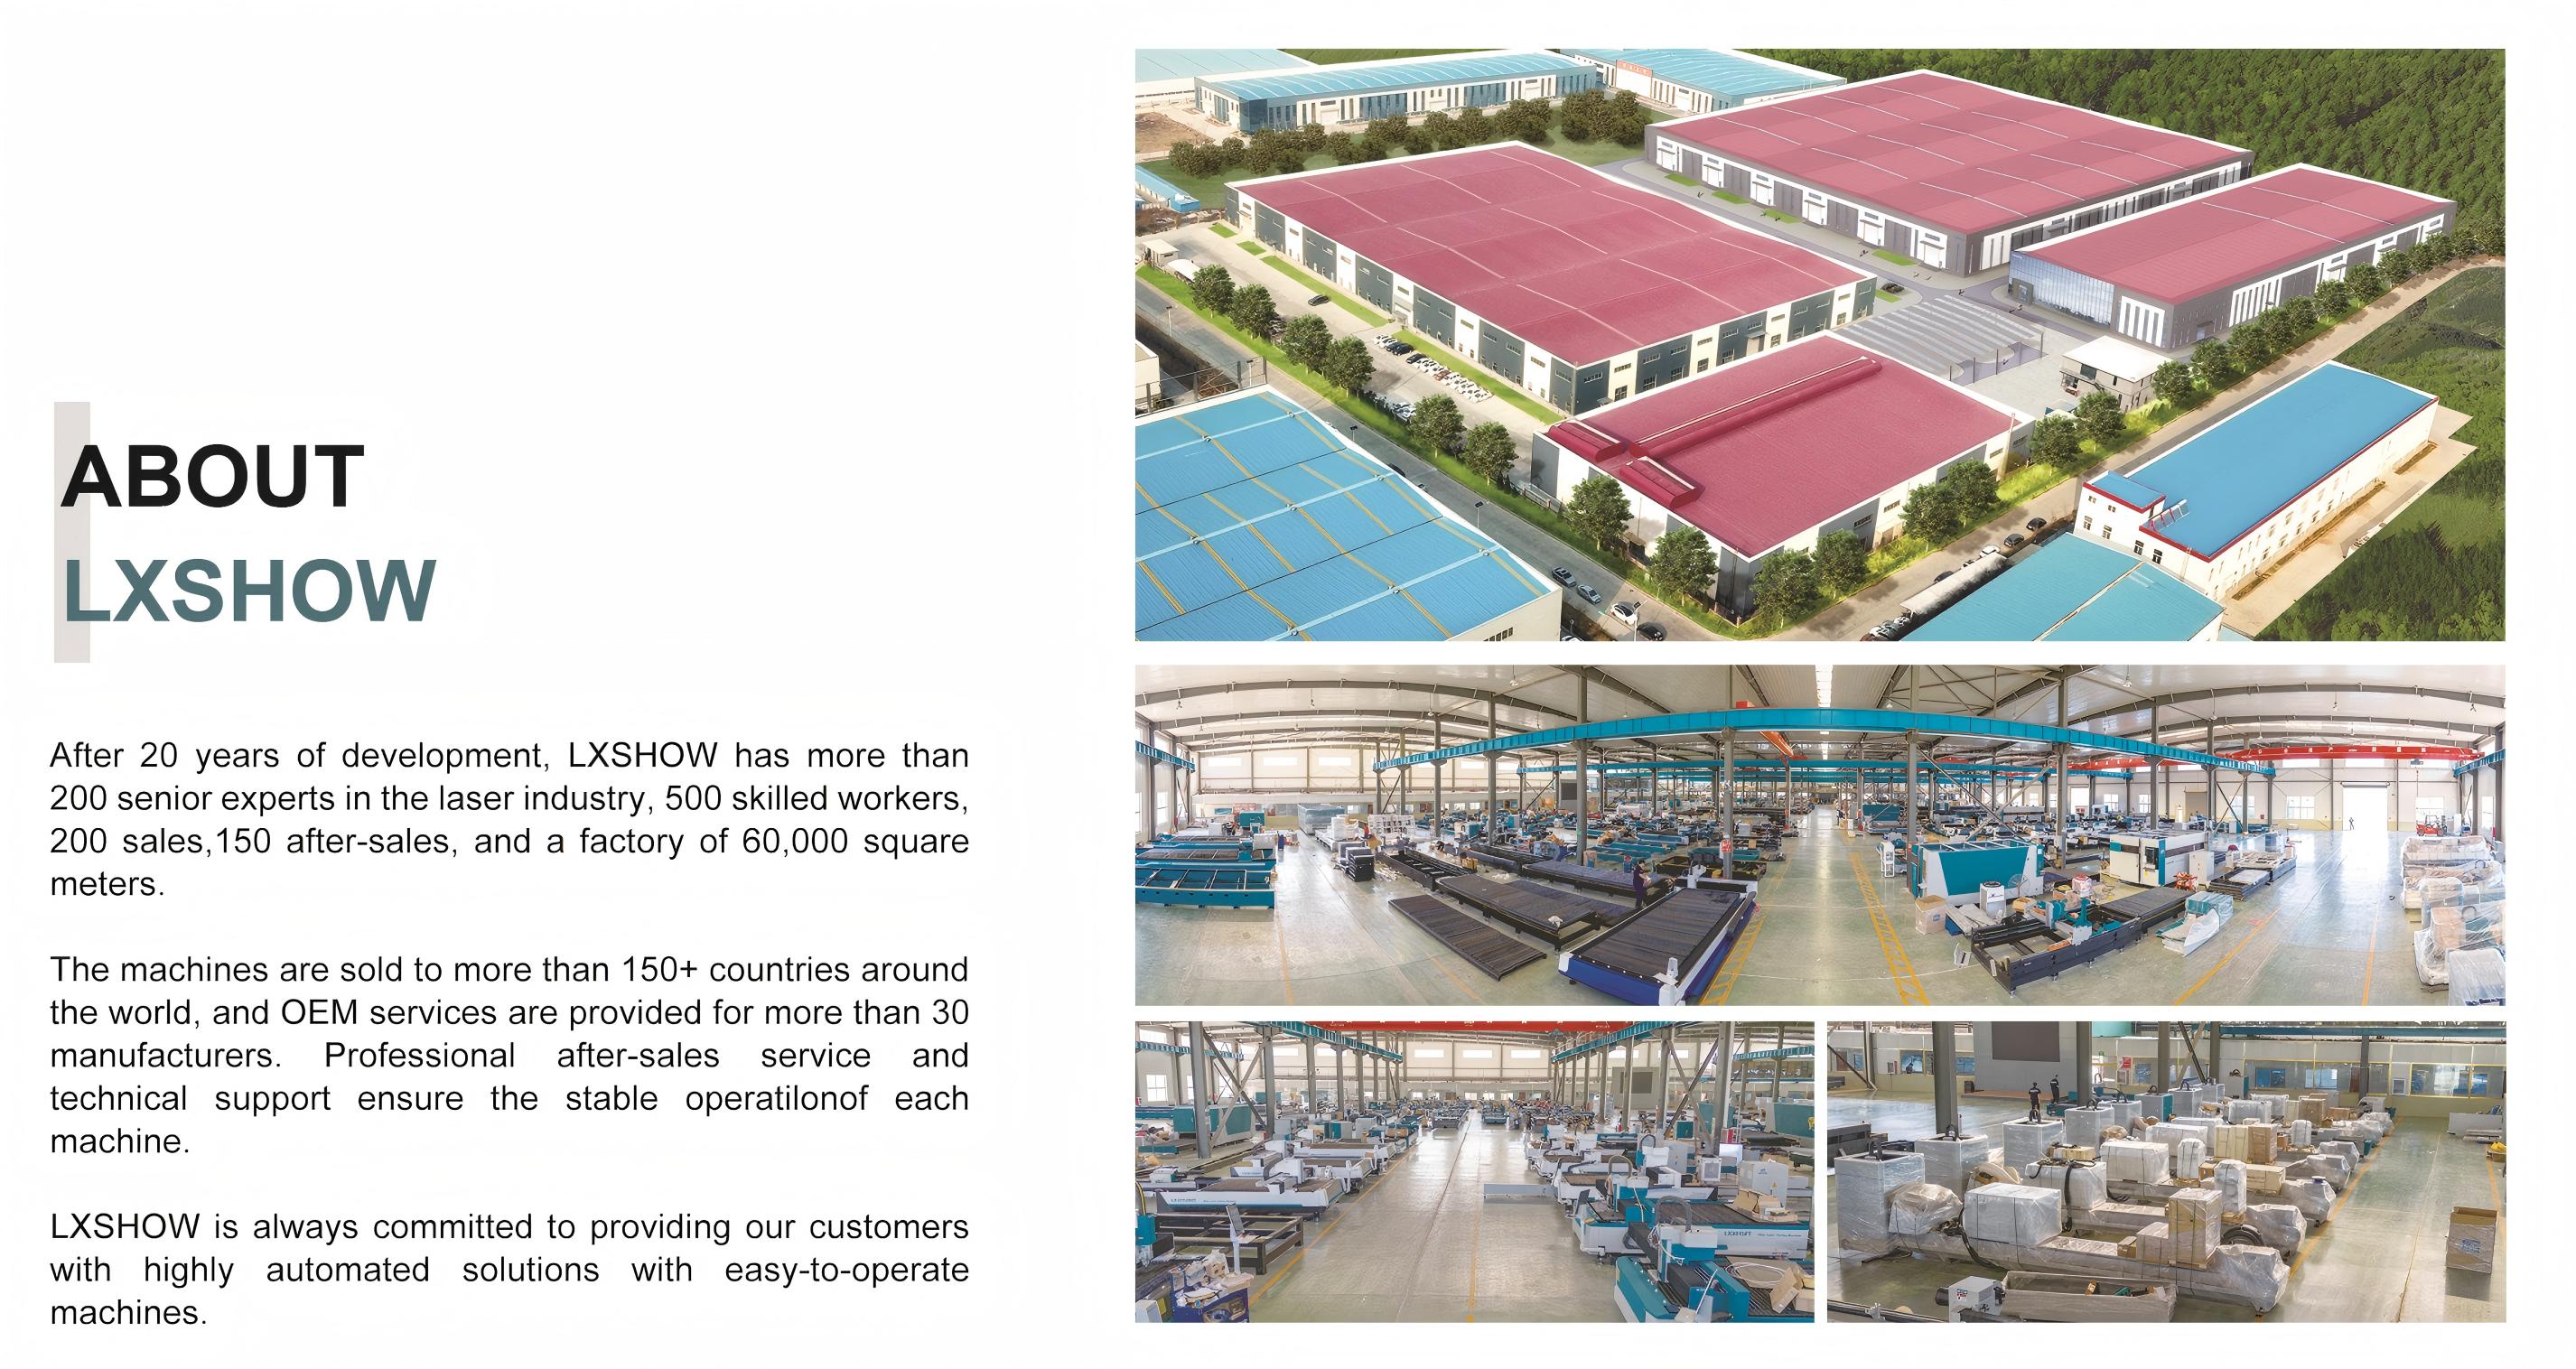
आमच्याबद्दल
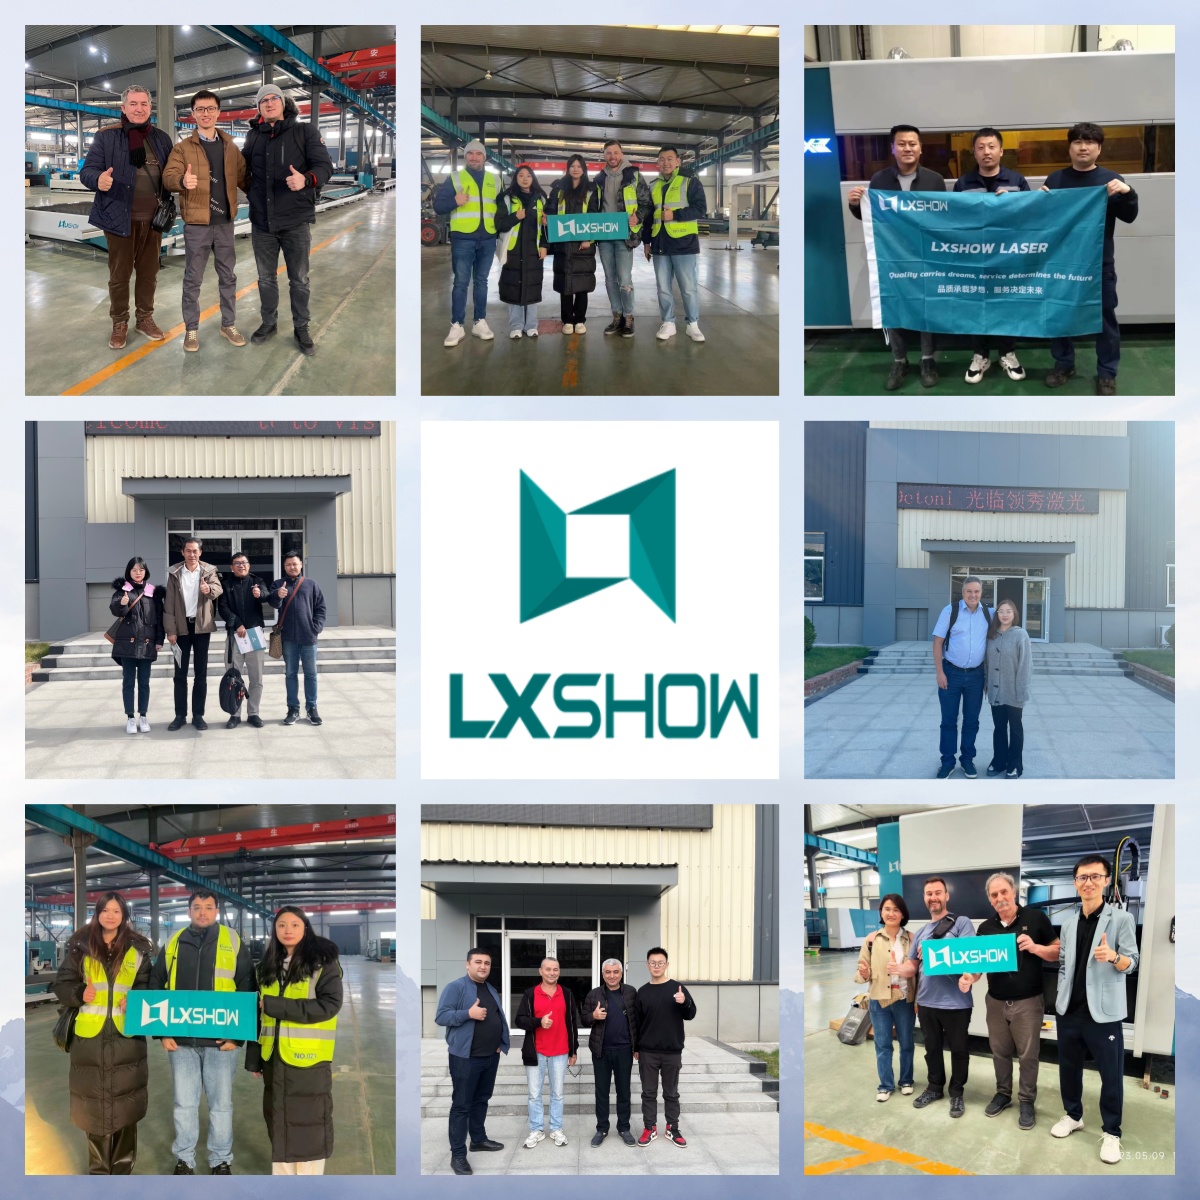
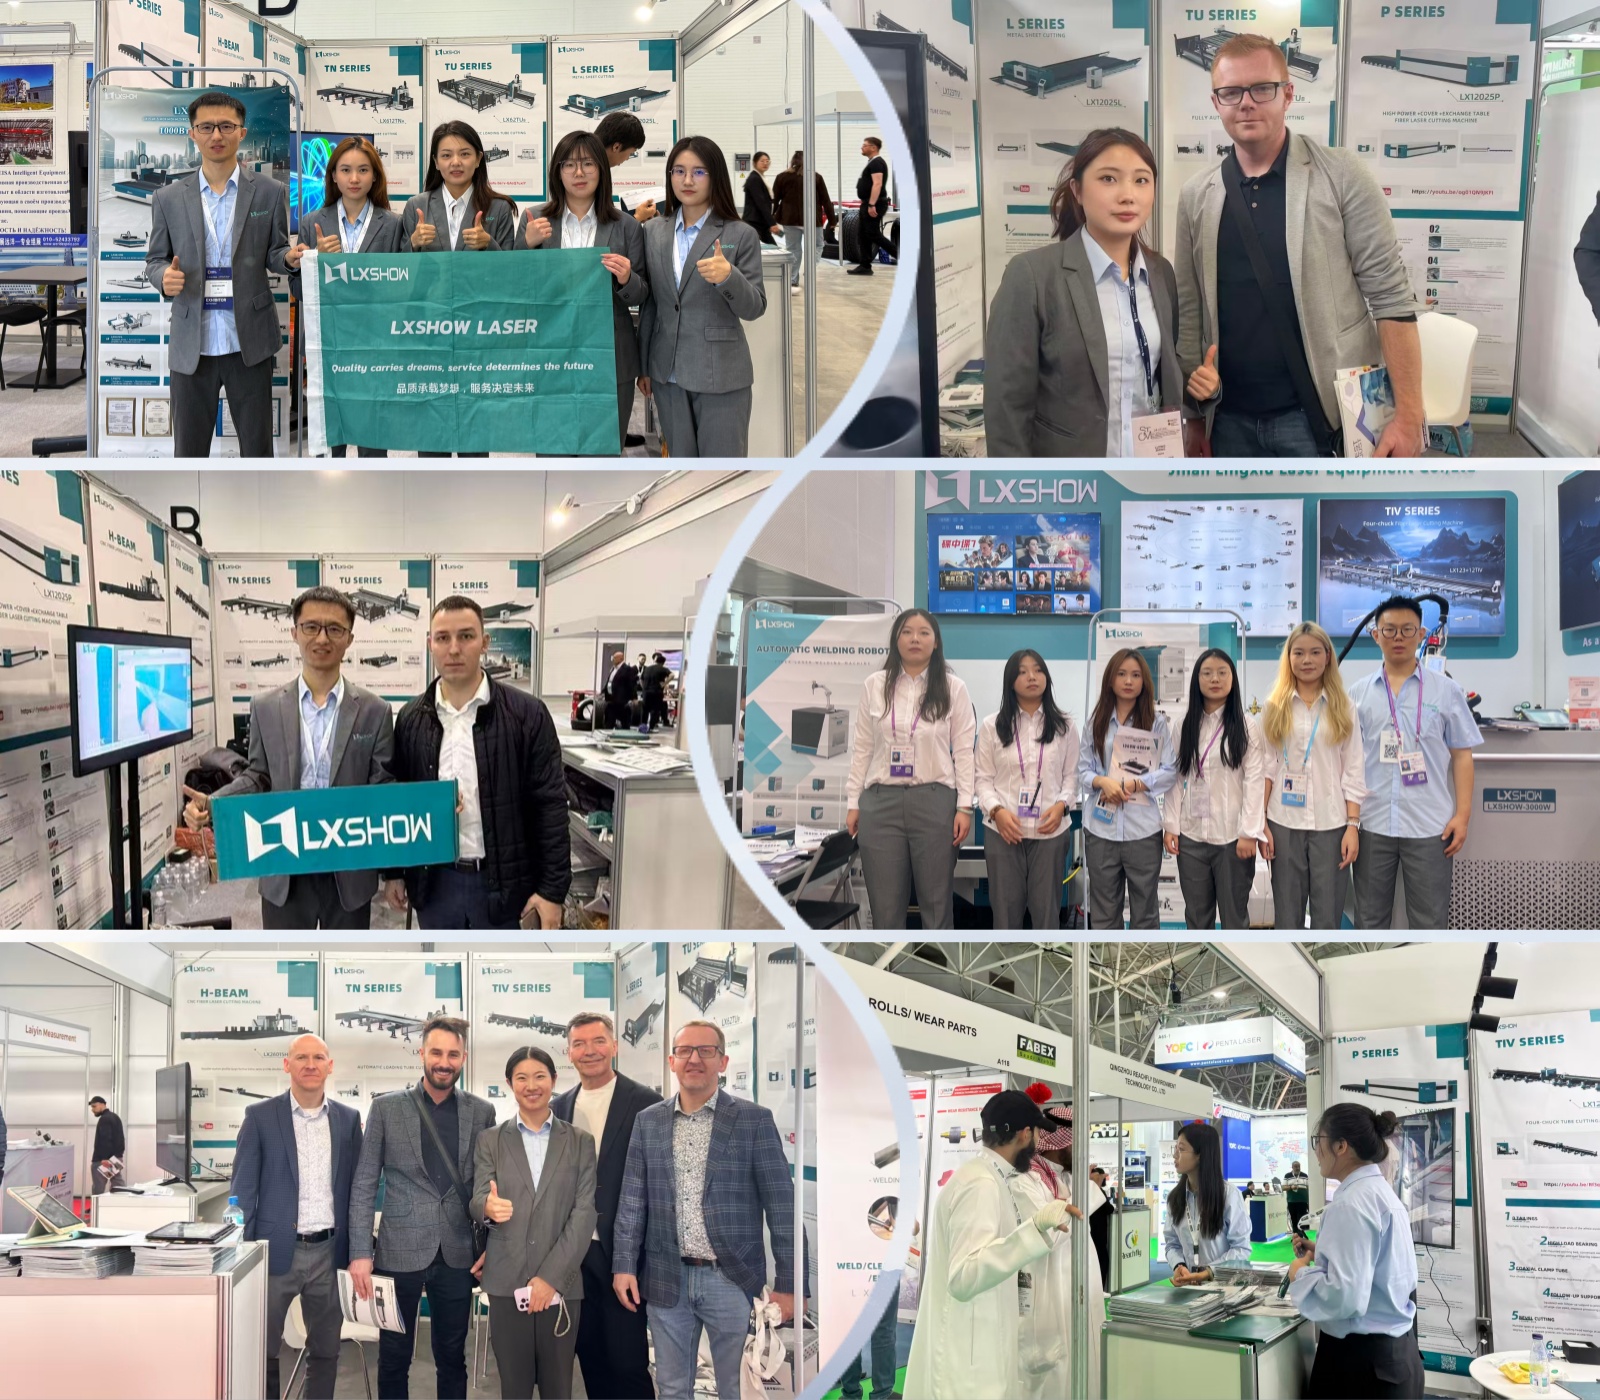
हो, आमच्याकडे ओरिजिनल माल आहे. आम्ही तुम्हाला आधी दाखवू आणि माल पाठवल्यानंतर तुम्हाला सीई/पॅकिंग प्रमाणपत्र देऊ.
सीमाशुल्क मंजुरीसाठी यादी/व्यावसायिक बीजक/विक्री करार.
अ: टीटी/वेस्ट युनियन/पेपल/एलसी/कॅश इत्यादी.
तुमच्या सर्व समस्या संपेपर्यंत आम्ही टीम व्ह्यूअर/व्हॉट्सॲप/ईमेल/फोन/स्काईप (कॅमसह) देऊ शकतो. तुम्हाला गरज असल्यास आम्ही घरपोच सेवा देखील देऊ शकतो.
अ: आम्हाला फक्त खालील माहिती सांगा
१) कमाल कार्य आकार: सर्वात योग्य मॉडेल निवडा.
२) साहित्य आणि कापण्याची जाडी: लेझर जनरेटरची शक्ती.
३) व्यवसाय उद्योग: आम्ही या व्यवसायात मोठ्या प्रमाणात विक्री करतो आणि सल्ला देतो.